
Изготовление гнутика для холодной ковки конструктивно довольно несложно и вполне может быть изготовлен самостоятельно. Далее описано пошаговое руководство.
Холодное пластическое деформирование металлов и сплавов - удобный в домашнем хозяйстве способ получения пространственных конструкций и профилей. Ведь гибка как процесс обработки давлением - операция не энергоемкая, а, следовательно, не требует приводного оборудования. Ручной гибочный станок для гибки полос и прутков (в просторечии называемый гнутик для холодной ковки своими руками) конструктивно прост и вполне может быть изготовлен самостоятельно.
Гибка пластичных металлов в холодном состоянии может производиться тремя основными способами (схемы приведены на рис. 1.а, 1.б):
- Свободной, определяемой только ходом инструмента.
- По упорам, причем как в горизонтальном, так и в вертикальном направлении.
- Вращающимися валками.
Последний способ используется лишь при гибке больших листов металла и в повседневной практике используется весьма редко. К тому же, устройство такого станка, даже простого, потребует много свободного места в домашней мастерской.
Свободная гибка (см. рис. 1.а) применяется чаще. При наличии кузнечной наковальни или тисков для ее реализации нет необходимости в специальной оснастке: достаточно установить полосу или прут в зазор между губками и последовательными ударами молотка получить необходимый угол гиба. Однако, такая технология гибки применима более для чернового гнутья металла, поскольку даже на стальных заготовках ударное приложение нагрузки оставляет на поверхности заготовки нежелательные следы - вмятины или выбоины. Кроме того, фиксированный радиус перехода от вертикально расположенного паза наковальни или зазора между губками к основной рабочей плоскости инструмента исключает регулировку радиуса гибки, что часто бывает необходимым. Еще одним недостатком свободной гибки является то, что при этом не учитываются упругие свойства металла заготовки. Речь идет об угле пружинения - упругом последействии материала, которое выражается в самопроизвольном уменьшении первоначально заданного угла гибки. При этом радиус пружинения - параметр, который зависит от материала изгибаемой заготовки. Поэтому он должен учитываться еще до начала гнутья. Ручная же доводка конечного угла «на глазок» не способствует качеству готового изделия, и затрудняет последующую сборку конструкции, в схеме которой присутствуют гнутые элементы.
Гибка по упорам - наиболее совершенный с технологической точки зрения способ холодной гибки заготовок сравнительно небольшой ширины. Принцип такой гибки заключается в том, что исходную полосу или прут металла размещают в специальном приспособлении, где имеются фиксаторы параллельности расположения заготовки, а также ограничители хода гибочного инструмента. Поскольку такой инструмент может быть сменным, а его ход - сравнительно просто регулироваться, то такой способ холодной гибки в домашних условиях является наиболее целесообразным. Схема способа представлена на рис. 1.б.
Таким образом, для качественного холодного гнутья заготовок потребуется несложное приспособление, называемое гнутиком для холодной ковки. Оно достаточно компактно и может устанавливаться на любой слесарный верстак.
Схема гнутика и последовательность работы на нем
>Конструкцию приспособления рассмотрим на примере, который приведен на рис. 2. Простейший устройство для холодной ковки состоит из
Основания, закрепляемого на столе/верстаке, касательно движущегося поводка, который и производит гибку;
Рычага, перемещающего поводок;
Лимба с указателем углов поворота рычага;
Сменных валиков, имеющих разные углы гиба;
Регулируемых прокладок и зажимных губок, фиксирующих деталь в определенном положении.
Последовательность действия изготовления гнутика для холодной ковки следующая. Приспособление крепится к столу/верстаку, либо устанавливается на него. Для гибки металлов, требующих значительного усилия, приспособление лучше крепить стационарно, для чего в опорном уголке предусматриваются отверстия. В прямоугольную стальную рамку, внутренние поверхности которой должны быть шлифованными, помещается ползунок. На верхней плоскости ползунка устанавливаются следующие детали:
- Сменный пуансон, на рабочей поверхности которого имеются все наиболее часто используемые варианты гиба заготовок: по радиусу, по дуге, с прямым гибом и т.д.
- Рычаг, при помощи которого можно производить возвратно-поступательное перемещение ползунка.
- Ограничители хода ползунка в раме приспособления.
Установив сменный инструмент, болтами прикрепляют раму к опорной поверхности гнутика, после чего на верхней плоскости устанавливают два валика. Лучше, если валики будут иметь возможность для продольного перемещения вдоль рамы: это позволит производить гибку заготовок различной толщины или диаметра. Для этого пазы крепления роликов выполняют овальной формы, рассчитывая на определенный диапазон изменения толщины заготовки. Оси валиков должны допускать свободное вращение: это уменьшит усилие гибки и исключит зажим валиков при изгибании изделий из более прочных металлов.
Для повышения точности гнутья при изготовлении инструмента для ковки на опорном уголке часто устанавливают лимб с делениями, проградуированными в углах гиба (с учетом пружинения металла).
Закрепив заготовку, постепенно перемещают рычаг до сближения с заготовкой, затем корректируют ее расположение между роликами и ползунком и гнут по получения требуемого угла. Для облегчения процесса возврата ползунка в первоначальное положение, его можно снабдить возвратной пружиной. Ее усилие подбирается из учета 20-25 % от усилия гибки. Это усилие можно установить либо по имеющемуся динамометру, либо воспользовавшись приближенной зависимостью:
Р = 0,25bSσ в, где:
b - ширина полосы (или диаметр прутка);
S - толщина изгибаемого материала;
σ в - предел временного сопротивления материала заготовки (см. таблицу):
Таким образом, функциональность гнутика будет определяться наличием сменных пуансонов, возможностью регулирования положения заготовки перед гибкой, а также размерной шкалой, устанавливающей угол гиба.
Качество гиба на самодельном гнутике
>Этот фактор определяется:
- Возможно более точным учетом пружинения. Считается, что высокопластичные металлы и сплавы (к их числу относят алюминий класса АД, медь М0 и М1, а также малоуглеродистые марки стали) обладают коэффициентом пружинения в пределах 4-8%, а стали с более высоким процентным содержанием углерода (свыше 0,20-0,25 %), а также большинство латуней отличаются пружинением до 10-15%;
- Исходной твердостью материала заготовки. Отожженный металл практически не будет распружинивать, в то время как сталь/сплав после закалки или предварительного деформирования (правки, дрессировки, волочения и т.д.) может увеличивать свои упругие показатели на 20-40 %;
- Качеством очистки поверхности заготовки от ржавчины, окалины и прочих поверхностных загрязнений.
Если отпуск заготовки невозможен, то гибку выполняют на больший угол, учитывая тем самым упругие характеристики металла.
Значение имеет также предварительная наладка гнутика, например, отсутствие люфтов во время перемещения рычага, надежность установки и фиксации сменного пуансона, шероховатость материала валиков.
При необходимости получить более точную информацию о конструкции устройства или для того, чтобы изготовить его своими руками, можно воспользоваться чертежом приспособления, предназначенного для гибки прутка (см. рис.3).
Переделка приведенного приспособления для гибки также полос и листовых заготовок несложна: достаточно увеличить высоту валиков 14 и увеличить длину поворотного рычага 2.
Видео конструкции самодельного гнутика можно посмотреть здесь:
Изготовление данного приспособления для холодной ковки пластичных металлов и сплавов позволяет увеличить номенклатуру самостоятельно изготавливаемых изделий, повысить их качество и уменьшить трудоемкость работ.
Возможна ли холодная ковка своими руками? Станок реально изготовить самостоятельно, справочную информацию и чертежи изделий – найти в интернете. Холодная ковка позволяет создавать действительно очень красивые изделия, украшать ими свой дом, дарить друзьям или продавать. К тому же, это весьма экономная обработка металла, изделия при которой получаются даже более прочными, чем при горячей ковке.
Художественная ковка металла разделяется на 2 вида: холодную и горячую. Холодную ковку отличает то, что обрабатываемое изделие не раскаляют, а форма ему придаётся механическими усилиями. Спектр применения её очень широк. Чаще всего таким образом изготавливают заборы, лестницы, перила, ограды, ворота, садовые беседки, каминные решётки, декоративные подставки для цветов, барные стулья, табуреты и столы.
Узоры холодной ковки смотрятся великолепно и даже дорого. В то же время научиться изготавливать их по силам любому человеку и тратить много денег не придётся. Фактически холодная ковка - это обработка деталей с помощью сгибания или штамповки. Для этого используют разнообразные ручные станки. Принципы их работы рассмотрим ниже.
Холодная ковка позволяет выполнять сложные, надёжные и изящные изделия
Отличия от других методов металлообработки
>Горячая ковка подразумевает нагрев металла до очень высокой температуры. Когда материал раскаляется, мастер фактически «лепит» изделие из него. При холодном варианте материал не нагревают, а обрабатывают механически. Нельзя сказать, что какой-то из вариантов проще, а какой-то сложнее. Для горячей ковки требуется больше оборудования, в частности - печь и наковальня. Это увеличивает расходы на запуск своего дела. Работать с таким оборудованием новичку тяжело, в таком деле нужен наставник, опытный кузнец. Потребуется соблюдение техники безопасности.
Холодному варианту вполне можно научиться самостоятельно. Организовать холодную ковку проще. Изделия будут получаться менее изящными, но прочными и надёжными. Забор холодной ковкой будет не только украшением участка, но и крепким ограждением. При этом его можно быстро изготовить своими руками.
Преимущества и недостатки
>Из всего вышесказанного следует, что холодная ковка - хороший и малозатратный вариант изготовления бытовых предметов и декора. Преимуществ у этого способа действительно много:
- большую часть оборудования можно сделать своими руками;
- не нужно нагревать металл;
- экономия ресурсов (например, не нужно тратить электричество или топливо на нагрев печи);
- себестоимость изделий меньше, продать их можно с высокой торговой наценкой;
- металл без нагрева сохраняет прочность, изделия невозможно сломать, их срок службы выше, чем у сделанных горячим способом;
- все изделия - особенные, не массовые;
- прочное покрытие деталей.
Но недостатки тоже есть:
- механическая обработка металла требует много физический усилий - больше, чем горячая;
- получится производить только ограниченные партии изделий, которые будут отличаться друг от друга;
- исправлять брак таких изделий чрезвычайно трудно (можно также только механическим путём);
- перед ковкой металл нужно тщательно очищать;
- изготовить мощные станки новичку не так просто, как кажется на первый взгляд.
Основные технологии холодной ковки
>Основа холодной ковки - это станки. Их можно купить, а можно изготовить своими руками. Чтобы работать полноценно, то есть выполнять несколько популярных видов изделий, нужно иметь 5-7 станков. В качестве заготовок используются металлические пруты, полосы, квадраты и круги.
Такой способ работы с металлом основывается на пластичности. Это свойство материалов изучают ещё в школе, но большинство людей забывают, что некоторые металлы очень «гибкие». Медь, некоторые виды стали, бронза способны выдерживать высокие нагрузки на изгиб, растяжение или разрыв. Сгибание добавляет им прочности, потому что в месте сгиба происходит дополнительное сжатие.
Для этого способа обработки металла не актуален вопрос «чем посыпают металл при ковке». Дело в том, что при горячем варианте раскалённую заготовку посыпают флюсом (чистым сухим речным песком). Он предохраняет будущее изделие от пережога. Поэтому при холодном способе флюс абсолютно не нужен.
Некоторые станки для холодной ковки можно изготовить своими руками
3 основных способа холодной обработки металла:
- сгибание;
- прессование;
- чеканка/штамповка.
Металл для ковки:
- железо;
- медь;
- сталь (до 0,3% углерода);
- алюминий;
- титан.
Самый ковкий металл для такого способа обработки - медь.
В декоративных целях готовые изделия иногда покрывают медью или золотым напылением. Это увеличивает их презентабельность и стоимость. Фото изделий, сделанных холодной ковкой, а также их эскизы смотрите на изображениях к статье.
Оборудование для холодной ковки
>Кузнечное оборудование для холодной ковки можно купить или изготовить самостоятельно. Скорее всего, придётся комбинировать. Полноценная работа требует следующую технику и приспособления:
- Сварочный аппарат. Необходим для соединения деталей изделия. Выбор лучше остановить на моделях, работающих от постоянного и переменного тока. Стоимость от 4 000 рублей.
- Угловая шлифовальная машина/болгарка. Чтобы разрезать заготовки и шлифовать швы. Машинка должна быть мощной и высокооборотной. От 2 тысяч рублей.
- Зачистная шлифовальная машинка. Необходима для зачистки сварных швов в углах и других труднодоступных местах изделия. От 2 000 рублей.
- Электродрель или перфоратор с реверсом. Для сверления заготовок. От 4 500 рублей.
Однако помимо этого оборудования, точнее набора инструментов, покупку которого можно уложить в 20 тысяч рублей, потребуется целый набор приспособлений. Их назначение заключается в сгибании, завивании, прессовке металла по форме изделия. Всего таких приспособлений 6 - рассмотрим каждое подробнее, а также попробуем понять, можно ли их изготовить самостоятельно.
Самодельные станки уступают заводским по мощности, зато позволяют существенно сэкономить. Домашнему или начинающему мастеру такого будет вполне достаточно. Для начала работы не обязательно покупать весь комплект оборудования: это дорого. Стоит определиться с ассортиментом изделий, понять, какие именно станки нужны для них. Только потом можно приступать к покупкам и самостоятельному изготовлению Также заранее стоит узнать, что некоторые приспособления создать самому не получится (для них нужны особенные условия обработки).
Гнутик
>Гнутиком называется приспособление, с помощью которого изгибают заготовку (отсюда и его название). Он позволяет согнуть металл вручную фактически под любым углом или волной. Представляет собой массивное основание с пазом, к которому крепится подвижный упор (двигается по червячному механизму под разными углами). Для закрепления заготовки служат 2 неподвижных прижима.
Гнутик стандартных размеров может прокатывать квадраты 12х12 мм и толщиной до 3 мм. Купить такой можно за 10 тысяч рублей. Альтернатива - изготовить своими руками. Чертёж станка представлен ниже. Трудность состоит в том, для гнутика требуется фрезеровать высокопрочную сталь и сверлить в ней отверстия . Дома это невозможно, поэтому стоит обратиться в специализированную мастерскую для заказа отдельных деталей.
Чертёж станка “Улитка”
Волна
>Волна, это станок, который создаёт повторяющиеся витые узоры. Элементы ковки, выполненные на «Волне», часто встречаются в оконных решётках. Конструкция этого оборудования довольно проста: 2 стальных диска, закреплённых на твёрдой поверхности (например, на рабочем столе) и поворотный механизм. Мастер, вращая механизм, пропускает через диски полосы металла и сгибанием придаёт им волнообразную форму.
Чертежи и размеры «Волны» представлены ниже. Очевидно, что размеры можно варьировать. Некоторые мастера используют станки, в которых можно менять положение дисков. Они позволяют создавать волны или завитки разного радиуса. Готовый станок можно купить за 9 000 рублей.
Станок “Волна” для волнообразной закрутки металла
Глобус
>Продолжим рассматривать инструменты, которых требует холодная ковка в домашних условиях. Как делать объемные узоры? С помощью специального станка «Глобуса».
«Глобус» или «объёмник» - это станок, который гнёт заготовку по дуге и её концы под установленным углом. Представляет собой дугообразную основу и ролики, с помощью которых перемещается ручной привод. Объём изделия регулируется переставлением специального рычага. Встречаются раздвижные блоки, которые увеличивают разнообразие размеров изделий. Мастер вставляет в станок полоску металла и рычагом изгибает его по нужным размерам. Углы формируются на специальных формах по краям «Глобуса». При должной сноровке обработать один прут можно всего за минуту.
Стоит в среднем 8 000 рублей. Можно ли изготовить самому? Это ручной станок, который вполне реально сделать самостоятельно по чертежам.
Станок “Глобус” гнёт металлические пруты по дуге
Фонарик
>Для гнутых изделий типа корзинки со сложными завитками нужен станок «Фонарик». Требуется не каждому мастеру, многие вполне успешно обходятся без него. Это гибочный станок, представляющий собой большой круг с несколькими отверстиями, в которые вставляется шаблон для завитков. Круг закрепляется горизонтально. К нему присоединяется рычаг, вращающийся по всему диаметру поверхности. Металлическую заготовку укладывают на круг и оборачивают вокруг шаблона.
Станок “Фонарик”
Твистер
>Без твистера при холодной ковке трудно обойтись. Этот станок создаёт хорошо знакомые всем спирали из металла, когда прямоугольный прут заворачивается вокруг своей оси. Этот кузнечный инструмент представляет собой стационарную установку с вращающейся головкой и ползунком. Принцип работы довольно прост. Мастер вставляет прут в твистер, закрепляет его и начинает вращать. Металл закручивается в спираль. Такие детали часто используют для оград, лестниц, решёток и декоративных предметов.
Стоит порядка 8 тысяч рублей. Фото и чертёж представлены ниже.
Станок “Твистер” заворачивает прямоугольные металлические пруты в спираль
Улитка
>Другой важный станок в мастерской холодной ковки - это «Улитка». Её предназначение заключается в создании колец, спиралей и завитков. Представляет собой платформу, в которую вставляются матрицы. В матрицу вставляется конец прута. Силой вращения (обычно механическим приводом или физической силой) он оборачивается вокруг матрицы и принимает её форму. Обычно в станках устанавливают сменные шаблоны, чтобы получать изделия разнообразных форм. Таким образом можно получить бесконечно количество симметричных элементов.
Купить станок для холодной ковки «Улитка» можно в среднем за 17 000 рублей.
Улитка с лемехом
>Есть несколько вариантов станка типа «Улитка». Лемех - это шаблон улитки. При таком варианте матрица закрепляется на массивной плите толщиной до 1 см. Заготовка приобретает нужную форму с помощью вращения ворота, приваренного к платформе. Лемех состоит из нескольких сегментов, которые соединяются между собой шарнирами. Для их закрепления на платформе делают специальные отверстия.
Трудность в том, что изготовить разборные лемехи с шарнирным креплением самостоятельно невозможно. Гораздо надёжнее и проще заказать их на производстве, а своими руками только подготовить платформу.
Улитка с рычагом
>Вращение в станке «Улитка» обеспечивает вал с рычагом. Вал размещается по центру, между столешницей и платформой с матрицами. Можно сделать самостоятельно, если в распоряжении есть толстая труба. В действие вал приводится рычагом, который крепится к нему с помощью кольца.
Механическое воздействие, которое создаёт вращение вала, позволяет гнуть металл по матрице. Для работы со станком нужна сноровка, сначала нужно работать довольно медленно. Заготовку легко испортить, если вращать рычаг слишком быстро. Она согнётся не по форме или выскочит из станка.
Станок “Улитка” создаёт кольца, завитки и спирали
Штамповка, ковка и гибка
>Холодная ковка - не один, а целая совокупность методов обработки металла без нагрева. К наиболее распространённым относятся штамповка и гибка.
Штамповка - это такой способ работы с металлом, при котором заготовку формируют в готовое изделие под давлением. Обычно штамп закрепляют на прессе или аналогичным оборудовании, а изделие продавливают на нём. После холодной обработке на прессе металл не меняется в размерах, он фактически готов к использованию.
Сгибание металла происходит на разнообразных станках, перечень которых мы рассмотрели выше. Засчёт механической силы, вращения или давления металлические заготовки принимают разные формы. Для работы такого оборудования нужна физическая сила, но теоретически справиться с ними может любой человек.
О соединении элементов и покраске
>Зачастую мастер делает не цельное изделие, а сборные элементы. Методов соединения готовых сборных элементов довольно много. Самым распространённым и надёжным считается сварка. Таким образом, к примеру, можно собрать ворота из металла: ковка отдельных деталей сначала, затем сварка всех элементов.
Другой вариант - хомуты. Здесь детали конструкции соединяют (связывают) между собой металлическими хомутами (скобами). Довольно надёжно, но чаще применяется при горячей ковке.
Чтобы сделать готовое изделие более красивым, презентабельным, уберечь от коррозии, его красят. Для этого подойдут молотковые, кузнечные или МЛ краски. Кисти будет недостаточно, так как у кованых изделий много изогнутых, труднодоступных и невидимых деталей. Стоит приобрести краскопульт, пульверизатор, а также ватные тампоны.
Популярный вид декорирования - патинирование , проще говоря, искусственное состаривание. Придаёт изделию особенную эстетику в стиле ретро. Для этой цели на поверхность наносят специальные окислители, которые придают металлу зеленоватый налёт.
Заключение
>Холодная ковка - востребованный и доступный новичкам вид обработки металла. Он дешевле горячего способа, так как не подразумевает нагрев заготовки до нескольких тысяч градусов. Мы рассмотрели, как сделать станок для холодной ковки своими руками: чертежи, видео, изображения и полезные рекомендации. Большинство станков вполне реально частично или полностью изготовить своими руками и сэкономить десятки тысяч рублей. При этом изделия из кованого металла так популярны, что найти покупателей на них не станет большой проблемой.
Изготовление станка для холодной ковки своими руками может понадобиться, если вы любите мастерить и не прочь изготовить что-нибудь красивое для домашнего интерьера, загородной усадьбы, для подарков родным и близким людям и просто для души.
Холодная ковка позволяет делать красивые и качественные изделия из металла своими руками.
Величественная красота изделий, выполненных способом ковки, завораживает взоры и манит изящными линиями. Во всех лучших домах непременно можно было встретить такие украшения, как ажурные металлические завитушки. Да и в наше время, когда разработано немалое количество разнообразных технологий и материалов, кованые изделия не утратили актуальности.
Изделия, полученные с использованием ковки, применяются в дизайне наряду с пластиковыми, стеклянными и другими элементами декора. Ковка металла производится горячим или холодным способом. Для выполнения работ горячим методом необходимо выполнить массу особенных условий, поэтому не так легко заниматься ей в условиях дома. Более доступным методом является холодный. Научиться ему легче, а оборудование и станки для ковки можно при желании изготовить самостоятельно.
Плюсы холодной ковки
>При холодном способе ковки основные рабочие процессы – гнутье и пресс. Чтобы провести такие мероприятия, не понадобится сообщать металлу определенную температуру. Но некоторая термическая обработка все же должна проводиться между этапами выполнения операции.
Необязательно иметь в распоряжении полноценное оборудование для художественной ковки, многие любители самостоятельно изготавливают некоторые инструменты. С использованием самодельных приспособлений можно придавать изделиям разные причудливые формы. Необходимо лишь обзавестись некоторыми рабочими навыками. Будьте готовы к тому, что для того, чтобы согнуть нужную фигуру, потребуются усилия. Проведение работ возможно лишь с использованием сырья определенной толщины.
Изделия, полученные при помощи оборудования для холодной ковки, оказываются крепче тех, что отливаются или выполняются путем штамповки. Так происходит потому, что прутья из металла, проходящие через оснастку, прессуются одновременно с приданием им нужной формы. При таком методе ковки необходимо избегать ошибок, т.к. они почти не поддаются исправлению. С приобретением опыта вы сможете создавать в домашних условиях замечательные и привлекательные изделия.
Используя оборудование для холодной ковки металла, можно создавать такие изделия:
- оконные решетки;
- элементы наподобие поручней для лестницы, балконных козырьков;
- домашнюю мебель – кровати, стулья, столы;
- заборы и ограды;
- элементы, использующиеся в дизайне квартир: треноги для цветов, обрешетки каминов.
При горячей ковке мастеру потребуется не только специальное помещение, но и кузнечное оборудование, а также некоторые особые условия. При холодном методе работы не понадобится предварительно нагревать заготовку, а сам процесс получается экономичнее. При обработке целой партии однотипных элементов в домашних условиях можно делать все с помощью трафаретов. Так удается заметно сократить время изготовления и уменьшить трудозатраты. Иногда изделия приходится прогреть, нагревание выполняют в местах стыков, чтобы не получалось неровностей. Начинающим мастерам рекомендуется перед началом работ хорошо продумать план выполнения, нелишним будет сделать эскиз желаемого изделия.
Вернуться к оглавлению
Оборудование и инструменты для ковки
>Ручная оснастка для выполнения операций холодной ковки включает в себя несколько элементов. Основные приспособления, которые могут понадобиться для работы:
- улитка;
- твистер;
- волна;
- гнутик;
- фонарик;
- глобус.
Некоторые названия могут показаться забавными, но это вполне удобные для домашнего использования приспособления.
Основным инструментом для работы является гнутик, он предназначен для изменения формы металла. Его применяют для сгиба изделия под нужным углом или сгибания дуг с разным радиусом.
Улитка применяется чаще для свивания в спирали металлических прутов. Она представляет собой оснастки для сгибания полос, прутков, квадратов не больше 12 мм, трубок и профилей до спиралевидных форм, изделий с разным радиусом и формами. При использовании такого инструмента можно не ограничивать формируемую спираль в радиусе и делать ту величину, какая необходима.
Вилка – два кондуктора для сгибания валют, применяется для горячей и холодной ковки. Толщина сырья может быть при горячем способе максимум 16 мм, при холодном – 10 мм.
Инструмент под названием «фонарик» служит для сгибания металлических элементов. С его использованием обрабатывают металлические прутья, диаметр которых 30 мм или меньше, или квадратные профили с толщиной 16 мм и меньше.
С помощью такого приспособления, как волна, выполняют волнообразно изогнутые элементы. Используют его и для обработки трубок, имеющих круглое или шестигранное сечение, и для трубок из профилей.
Твистер несколько напоминает фонарик, с помощью и того, и другого инструмента можно закручивать прутья вокруг продольной оси.
Глобус помогает сделать большую дугу из квадратного профиля до 12 мм толщиной. При этом концы заготовки тоже плавно загибаются. Так создают различные выпуклые декорирующие элементы.
Такого рода инструмент для холодной ковки совсем несложный, поэтому часто можно встретить и самодельный. Покупному он практически ни в чем не уступает.
Вернуться к оглавлению
Оборудование для ковки своими руками
>Часто при работе изготовить самодельные станки для холодной ковки представляется более целесообразным. Далеко не каждый элемент получается полноценно обработать, используя только ручной инструмент для ковки. Да и стоимость такого оборудования немаленькая, даже если речь идет о простом станке-улитке.
Если домашний мастер изготовит какое-либо изделие на самостоятельно сделанном кондукторе, вещь получится уникальной, хотя по некоторым характеристикам и будет уступать той, что изготовлена в условиях промышленности. Когда планируется выполнять немалое количество деталей с применением холодной ковки, целесообразнее изготовить кондуктор с электродвигателем. Так можно облегчить себе рабочие задачи.
Нелишним будет предусмотреть выполнение на станке основных типов работ – закручиваний, гибки, вытяжки. Данные приспособления можно объединить при создании кондуктора собственными руками.
При операции вытяжки заготовке придается определенная форма. Для этого ее надо пропустить через пресс или валики, при этом сечение исходного материала уменьшится.
Процесс гибки заключается в том, что заготовку изгибают под нужным углом. Выполнить данную операцию можно с применением шаблонов. Их надо делать следующим образом: подготавливается эскиз детали, по которому затем выполняется шаблон. На металлическую пластину приварите завитушку, затем такой лист закрепляется на станке в держателе. Конец заготовки вставляют в прорезь, второй фиксируется (в некоторых случаях можно просто придержать). При помощи рычага оказывается воздействие на один из концов заготовки, которую следует протащить по всем изгибам по пластине, применяемой в качестве шаблона.
Создавая шаблон, сварочный шов проводить надо с наружной стороны, в противном случае он будет мешать при дальнейшем использовании изделия.
Многие мастера самостоятельно собирают не очень сложные устройства, при помощи которых можно выполнять достаточно замысловатые изделия. Здесь все зависит от рабочих навыков мастера. Можно рассмотреть одну из подобных самодельных моделей, чтобы разобраться в самом принципе работы.
Вернуться к оглавлению
Станок для ковки «Улитка»
>При помощи данного устройства домашние умельцы способны выполнять разнообразные спирали и кольца, волны, завитушки. Чтобы изготовить такого рода ручной станок для холодной ковки, надо действовать по определенной технологии, включающей в себя несколько этапов.
Перед тем как сооружать любые устройства, станки для художественной ковки или просто ручные инструменты, необходимо выполнение эскизов, шаблонов, графических изображений будущего изделия. Если не получится сделать полноценные чертежи, то создайте шаблон, он поможет вам при последующих действиях.
Чтобы точнее получилась разметка, удобнее использовать миллиметровую бумагу. Начертите на ней спираль, у которой должен постепенно увеличиваться радиус витков. Между ними должно соблюдаться одинаковое расстояние. Следует заметить, что такое условие надо выполнять лишь в случаях, когда требуется симметричность узоров, поскольку понятие художественной ценности для каждого человека индивидуально. Это касается и количества витков – их обычно не больше 4 шт.
Заранее учитывайте и то, каковы будут заготовки, с которым предстоит работать. Шаг между витками сделать надо так, чтобы он слегка превышал диаметр железных прутьев, в противном случае очень сложно будет вынимать из станка готовую деталь, не повредив ее форму.
Для рабочей поверхности понадобится листовое железо. Толщины в 4 мм будет достаточно. Определение линейных размеров осуществляется на основании габаритов будущих изделий. Чтобы изготовить форму, возьмите полосовой металл с толщиной 3 мм. С таким материалом работать можно с применением ручных инструментов. Его просто сгибают в спираль по шаблону, используя обычные плоскогубцы.
Чтобы обеспечить полноценный рабочий процесс, понадобится выполнить хорошую фиксацию для одного конца заготовки. Здесь пригодится кусок прута, равный ширине полос. Для укрепления рабочей площадки можно использовать верстак. Иногда в качестве стойки применяют отрезок толстостенной трубы, при этом надо следить, чтобы укрепленная так конструкция не помешала другому виду работ. Для этого можно выбрать вариант, при котором вся сборка закрепляется в тисках. Главное – обеспечить как можно большую надежность фиксации, поскольку при холодной ковке физические усилия будут прилагаться немалые.
А давайте-ка сначала разберемся с горячими и холодными ковками, штамповками, гибками и прочими гнутиками. Чтобы затем с чувством и толком решить, нужен ли вам станок для холодной ковки, и если нужен, то какой именно.
Расставим понятия по теме «ковка» по правильным местам и приведем в порядок план своих дальнейших действий. Ковка металла своими руками – дело нешуточное, подойдем к этому вопросу со всей ответственностью.
Вы уже, наверное, заметили, что на нашем сайте мы очень любим указывать на что-нибудь неправильное. Сейчас тоже себе не изменим: понятие в привычном значении в корне неверное, читайте внимательно, разъясняем.
Сначала что такое ковка: это обработка металлов, нагретых до ковочной температуры, то есть, до температуры, когда металл становится мягким и поддается деформации. Кузнечное дело – это все про ковку – с молотом, наковальней, кузнечным горном и могучими бородатыми кузнецами кожаных фартуках.
Кузнечная продукция – дело эксклюзивное и недешевое. И, в общем-то, уже экзотическое, если исключить штамповку, которая производится автоматически и в огромных объемах.
Штамповка – выдавливание или деформация металла с помощью штамповочного пресса со специальной матрицей – насадкой на конце. Это он и есть – пуансон, который делается из самой высокопрочной стали. Штамповка бывает горячей с нагревом металлов до ковочной температуры и холодной – без какого-либо нагрева. За примером холодной штамповки далеко ходить не нужно – это все металлические банки для напитков.

Виды станков для ковки.
Подбираемся, наконец, к работе с металлами холодным способом – без нагревания. Вопрос: можно ли деформировать металл без нагрева? Ответ: да, можно. Единственный способ – механический. Называется он не очень серьезным словом – наклепыванием или наклепом. Для этого вам придется до одури бить молотом по металлу, пока его структура не начнет значительно меняться.
Этот процесс как раз и является холодной ковкой – механическая деформация металлических заготовок с помощью механических ударов молотом. Если вы решите заняться ковкой наклепыванием, то заранее передаем привет вашим родным и соседям – их ждут серьезные испытания.
Ну а если серьёзно, то любители холодной ковки методом наклепывания есть, мы пожелаем им успеха и пойдем дальше – к псевдо – холодной ковке, как ее привыкли называть.
Механическую деформацию металлов с помощью различных станков без разогревания правильнее называть гнутьем металлов, потому что в этом методе обработки металлов мастера гнут металлические прутья. Больше они ничем не занимаются – только гнут. Другой вопрос – как и куда гнут, по какой оси, но все это – , на которых мы тоже остановимся, но попозже.
Самое главное – в дальнейшем мы будем называть этот процесс холодной ковкой – так, как это делается во всех источниках, чтобы не было путаницы. Просто теперь мы разбираемся в методах и понимаем, в чем суть так называемой «холодной ковки».
Кстати, нужен ли вам пуансон? Красивое ведь слово. Вы ведь не будете заниматься промышленной штамповкой металлических заготовок? А вот художественная ковка своими руками – вполне реальная возможность в домашних условиях. Там есть даже легкая штамповка вместе с пуансонами… Разбираемся дальше.
Виды станков холодной ковки
>Рассуждаем логически и по пунктам. Руками вы металл не погнете, как ни старайтесь. Холодная ковка своими руками производится только с помощью специальных станков. В них все дело. Это первый пункт. Одним станком не обойтись, их целая пачка. Это второй пункт. Некоторые из них можно сделать своими руками.
Если вы решитесь, вам понадобятся чертежи для станков холодной ковки. Сколько и каких станков нужно иметь, чтобы делать то, что вам нужно и нравится, зависит от того, что нужно и нравится. Именно так и в таком порядке.
Берем прут. Есть только два варианта согнуть его:
- Вдоль оси, чтобы прут стал напоминать витой шнур.
- Поперек оси в виде различных завитков, волн и изгибов.

Разновидности инструментов для ковки.
Все станки для холодной ковки делятся на четыре группы по такому же принципу:
- Торсионные станки, делающие продольную винтовую крутку прутьев и различные филаменты, которые мы разберем ниже.
- Твистеры для формирования завитков и спиралей с узкой серединкой.
- для волн и зигзагов.
- Штамповочные станки для расплющивания концов прутьев в виде лапок, хомутиков и других узорчиков.
Какой станок самый нужный?
>Своими руками: какой самый нужный и с какого начать? Однозначного ответа на этот вопрос нет, это вы должны решить сами. А чтобы решение было грамотным, пройдемся по основным видам станков, чтобы иметь представление об их функциональных возможностях и, главное, методах изготовления своими руками.
Следует помнить, с какими материалами вам придется работать в процессе холодной ковки: это металлические прутья или прутки с диаметром не больше 14-ти мм, квадраты и полосы с толщиной примерно от 3-х до 6-ти мм с шириной не более 25-ти мм.
Полный джентльменский набор станков в мастерскую для полноценной работы будет выглядеть следующим образом:
- твистер с улитками для получения спиралей различных радиусов;
- гнутик для изгибов дуг и деталей под различными углами;
- волна для выгнутых деталей и обработки металлических труб;
- глобус для получения больших дуг из профилей;
- фонарик для сгибания деталей;
- объемник.
Совсем не обязательно иметь все это сразу. Работу вполне можно начинать, имея два станка из первых двух пунктов – твистер и гнутик. У ковки своими руками есть великолепное преимущество: можно выбирать, что делать и с чего начинать. Начнем обзор с самого популярного станка – твистера или знаменитой улитки.
Делаем улитку с рычагом
>
Чертеж станка для ковки.
Перед тем, как приступить к практической части работы, нужно подготовиться теоретически. Речь идет о расчетах и чертеже станка и деталей к нему. Точных размеров вам никто не даст, ведь это самостоятельное конструирование.
Многое будет зависеть от наличия у вас сходных материалов, масштабов будущих работ по холодной ковке, габаритов помещения, где вы собираетесь работать и многих других факторов. Главное – принципы, которые нужно понять, чтобы выполнить самодельный станок холодной ковки своими руками – самый удобный вариант для вас и только для вас.
Вот что нужно собрать перед тем, как приступить к сборке:
- металлические плиты или полотно для столешницы толщиной не менее 4-х мм;
- металлическая круглая труба для стойки или каркаса;
- металлический прут;
- подшипники разного калибра;
- дрель;
- сварочный аппарат;
- ножовка по металлу;
- болты м8.
Базовые части
>Базовых частей у твистера всего четыре. К их подготовке и, самое главное, монтажу уделить особое внимание:
- каркас или стойка;
- столешница;
- основной вал;
- рычаг.
Стойка
>Только из металла, никаких деревянных брусьев. Ставим на продуманном месте, чтобы у вас был доступ к станку с любой стороны. У станка будут сильнейшие нагрузки, поэтому самым оптимальным вариантом может быть толстостенная труба или металлический уголок.
Лучше всего стойку забетонировать прямо в пол, это будет надежно. Внешне такая конструкция может напоминать табуретку. Как можно крепче – вот главный принцип производства стойки для столешницы. Поэтому металлические детали соединять лучше сваркой.
Столешница
>
Самодельный станок для ковки.
Важнейшая часть станка, которую лучше сделать из металлической плиты с приличной толщиной, желательно не меньше 5-ти мм. В производстве станков для ковки своими руками нельзя экономить на толщине металла, ведь столешница и другие базовые элементы будут принимать на себя огромную нагрузку.
Форма предпочтительнее в виде круга. Таких столешниц нужно сделать две: вторая нужна для сгибания прутков и размещения улиток.
Основной вал
>Из этой же металлической плиты нарезать четыре прямоугольных треугольника с равными сторонами. Треугольники приварить к низу конструкции, а их основание – в центре окружности. Другой вариант вала – не из треугольников, а из трубы с толстыми стенками подходящего диаметра. Крепить либо болтами, либо сваркой.
Рычаг или рукоятка
>И снова «как можно крепче»: рычаг прикрепить к валу кольцом, чтобы он вращался вокруг него. Ролик для сгибания прикрепить на верхней столешнице. Очень важно правильно рассчитать длину рычага, которая зависит от диаметра круга столешницы. Один прут должен быть примерно равен этому диаметру, второй прут – длиннее.
Подшипники крепятся к рычагу в его конце, это делается для большей свободы в направлениях движения рычага. Элементы рычага и фиксированные треугольники крепятся специальной круглой гайкой с большим диаметром.
Навесные детали
>Здесь будьте внимательны, вам нужно выбрать степень сложности или, если можно так сказать, «художественности». У нас с вами три варианта.
- Улитка простая статичная
Самый простой и поэтому самый примитивный с художественной точки зрения вариант. Вы наносите чертеж улитки, то есть спирали прямо на столешницу.
Ни в коем случае не игнорируем требование в чертежах – холодная ковка любит точность и продуманность во всем.
Затем вырезаете из металлических толстых полос сегменты с повторением рисунка улитки и как можно прочнее привариваете их перпендикулярно к столешнице. Просто, но вовсе не гениально: на этой намертво приваренной улитке вы сможете делать лишь одинаковые простейшие изгибы без всякого полета творческой мысли.

Станок для гибки металла.
Впрочем, все зависит от того, что вы собираетесь ковать. Если, например, у вас в планах длинный кованый забор с незатейливым рисунком, простая статичная станет самым оптимальным вариантом.
- Разборная улитка из съемных частей
Сразу скажем, что это самый популярный вариант среди самодеятельных мастеров. На столешницу так же наносится контуры улиток. Вдоль этого контура сверлятся отверстия с резьбой. Сегменты улитки из металлических полос готовятся по картонным шаблонам, в них тоже сверлятся точно такие же совпадающие отверстия, что на столешнице.
Сегменты не привариваются, а крепятся болтами или цилиндрическими упорами. Главное преимущество – возможность гнуть спиралевидные детали с разными радиусами и разным количеством оборотов.
- Модульная система с разными улитками
Вариант с самой большой художественной свободой ковки своими руками: вместо сегментов с упорами здесь используются съемные модули с разными улитками – и по форме, и по размерам. Модули готовятся на отдельных металлических площадках, на которых сегменты приварены.
Конечно, с таким станком нужно хорошенько повозиться, но эта овчинка выделки стоит: вы сможете ковать настоящие металлические кружева. Все зависит от ваших планов: простой забор или кружевная беседка в саду?
Делаем торсионный станок
>Торсионная обработка принципиально другая – это винтовое скручивание прутьев вдоль. Этот станок совсем несложный для изготовления своими руками. Главное в нем – обеспечить крепкую фиксацию двух концов металлического прута, от этого зависит успех винтового скручивания.
В одном конце прут должен крепко держаться, в другом – с помощью рычага вращаться. Составные части торсиона – металлическая цилиндрическая заготовка из профилированной трубы и два крепежных элемента с фиксирующим устройством. Их можно выполнить из подшипниковых узлов.
В фиксаторах ввариваются гайки для болтов, которые закручиваются, чтобы удержать металлический прут.
Если в ваших планах есть пункт «накачать бицепсы и трицепсы», обязательно сделайте торсионный станок и начните скручивать прутья вручную. Торсионная ковка не для слабых, у вас появится великолепная мускулатура верхнего плечевого пояса. Но так или иначе, рычаг для вращения лучше сделать длиннее, так будет легче.
Гнутики, фонарики, волны и другие станки
>Как видите, все остальные виды станков для холодной ковки мы собрали в одном маленьком разделе. Откуда к ним такое неуважение в отличие от улитки и торсиона, о которых мы рассказывали в отдельных разделах? Ответ будет честным в виде совета:
Если вы решили сделать кузнечный станок своими руками, остановите свой выбор на двух станках: улитке и торсионе. Во-первых, они абсолютно необходимы с функциональной точки зрения, во-вторых, они достаточно просты для самостоятельного исполнения.

Виды холодной ковки.
Остальные станки типа фонарика или волны можно соорудить намного позже, когда вы поймете, что холодная ковка – это ваше, и когда у вас в голове появятся конкретные творческие планы.
Но есть третий станок после улиток и торсиона, без которого начать холодную ковку не получится. Это гибочный станок. Внешне он кажется самым простым из всех, да и функция у него – самая, казалось бы, простая: гнуть прутья под определенным градусом или делать волны разного размера.
Гибочный станок не нужно делать своими руками, его лучше купить в готовом виде по двум важным причинам:
- Клинья и ролики, с помощью которых меняются размеры изготавливаемых элементов, должны быть выточены с соблюдением идеальных размеров. В домашних условиях это сделать практически невозможно.
- Гибочные станки стоят совсем недорого, так что требование экономии бюджета будет выполняться.
Имея в своем распоряжении три самых нужных станка – самостоятельно сделанные улитки и торсион и купленный гибочный станок – можно приступать к холодной ковке практически любой сложности. Осталось решить еще один небольшой вопрос.
Ручной привод или электрический?
>Электрический привод можно установить на любой станок. Другой вопрос – нужно ли? И снова решение зависит от ваших планов. Электрический привод позволит вам сэкономить собственные силы. Но это не главное его преимущество. Вращательный момент при электрической силе будет более равномерным, а это приведет к ровным и одинаковым элементам ковки.
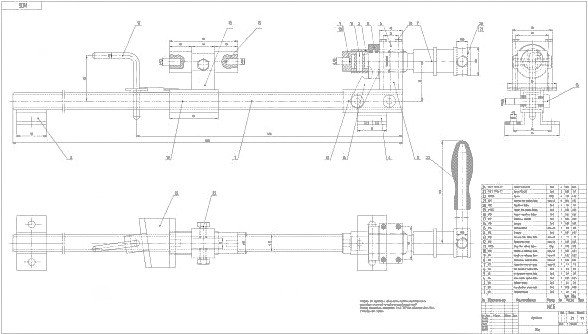
Чертеж станка для холодной ковки.
Претендент номер один для электрического привода – торсионный станок, где равномерность винтового скручивания вручную соблюсти чрезвычайно трудно. Выполнить его тоже очень просто. Понадобятся полуось ведущего моста старого автомобиля, зубчатая пара дифференциала, защитный рукав. Мощность самодельного двигателя не должны быть высокой – не больше трех кВт и не выше 900 оборотов в минуту.
Что же касается электрификации остальных станков, решайте сами. Если вы планируете заниматься холодной ковкой для собственных нужд, электрическая тяга вам вряд ли понадобится.
Сделать станок для холодной ковки своими руками – задача непростая и очень увлекательная. Чем качественнее будет его выполнение, тем легче вам будет работать на нем. И тем красивее выйдут ваши металлические кружева.
Желаем прочных улиток, качественных прутьев и настоящих ценителей вашего кузнечного искусства.
Cтанки для холодной ковки пригодятся тем, кто любит мастерить и разбирается в таком оборудовании. Многие используют станки при создании усадеб, интерьера и подарков. Изделия, сделанные с помощью холодной ковки, используют как украшения вместе с другими элементами декора. Чтобы заниматься холодной ковкой, нужно прилагать много усилий. Этим трудно заниматься дома. Самым легким способом считается художественная холодная ковка.
Чтобы сделать нормальное изделие своими руками , нужны будут инструменты и чертежи. Эти вещи уменьшают затраты и сокращают время изготовления. В некоторых случаях детали нагревают, чтобы на стыках не было кривизны. Перед созданием самодельного станка холодной ковки нужно заняться проектированием. Чтобы сделать точную разметку, нужно использовать миллиметровую бумагу.
Вначале нужно нарисовать спираль, которая будет постепенно увеличиваться, соблюдая при этом симметричность узоров. Дистанцию витков нужно размещать так, чтобы она была больше диаметра прутьев и можно было взять из станка сделанное изделие. При создании рабочей поверхности нужно использовать листовое железо. Размеры определяют с помощью основания габаритов и использованных деталей. Чтобы создать форму, нужен листовой металл в виде полос.
Перед началом работы всем начинающим нужно ознакомиться с видеоматериалами о холодной ковке оборудования своими руками.
Инструменты и материалы для холодной ковки :
Самым важным приспособлением для работы всегда был гнутик. Он используется при изменении формы металла. Главная функция гнутика - изгиб детали под разными углами.
Улитка применяется для манипуляций в спирали. Она является оснасткой для сгибания различных изделий, профилей и т.д. При работе с этим инструментом можно не ограничивать спираль в радиусе и сделать нужную величину.
Фонарик необходим для сгибания материала из металла. С помощью фонарика обрабатывают прутки из металла. Благодаря приспособлению волна можно создавать волны и выгнутые куски. Применяют волну при обработке труб с круглым сечением.
Твистер имеет схожесть фонариком. При его помощи можно выкручивать прутья.
Глобус помогает создать большую дугу из профиля с толщиной до 12 мм. В конце заготовки тоже сгибаются. Это самый легкий инструмент и его довольно часто делают своими руками.
Станок для холодной ковки своими руками, чертежи
>По размеру конструкции можно приварить маленькие кусочки прутков с расстоянием 5-6 см. В конструкции нужно сделать отдельные отверстия. Если лень разбираться, как правильно собрать станок для холодной ковки, всегда можно посмотреть обучающее видео. При возведении кондуктора своими руками нужно обратить внимание на виды основных работ: вытяжки, гибки и закручивания. Все эти механизмы можно объединить в одно. Во время вытяжки для изделия создается нужная форма. Лучше всего изделие пропустить через валики или пресс, из-за этого сечение исходного сырья может уменьшиться. Основной процесс гибки состоит из того, чтобы деталь гнули под определенным углом. Выполнить эту операцию можно с использованием шаблона.
Это делается следующим образом:
- подготовка чертежа;
- создание шаблона по чертежу;
- приваривание завитушки на стальную пластину;
- лист нужно крепить на станке в держателе;
- установление прорези и окончательная фиксация.
При создании шаблона специальный шов нужно проводить с внешней стороны, чтобы он в последующем не мешал при эксплуатации материала.
Виды станков для холодной ковки
>Существует несколько видов станков для холодной ковки:
Как сделать станок для ковки своими руками?
>Из-за того, что станки для холодной ковки имеют высокую стоимость, а цены зависят от производителей, многие люди прибегают к созданию таких станков своими руками.
При создании самодельного станка « Улитка » понадобится следующее:
- прутья из металла;
- стальные листы в виде полосок;
- специальная труба;
- сварка, плоскогубцы , болгарка.
Основная схема для создания станка:
- возьмите обычный листок, нанесите на него рисунок спирали, проверьте размеры для резьбы;
- при помощи болгарки, нужно сделать два отдельных листа из пластины;
Первая с параметрами 100х100 мм и вторая 130х130 мм.
- возьмите прут и полосы из стали, почистите края срезов от заусениц;
- плоскогубцами создайте изгиб стальных полос по схеме;
- приварить элементы;
- приварите стальную трубу снизу.
Вот весь несложный процесс по созданию станка для ковки из разных материалов.
Чертежи для создания станка можно использовать совершенно разные, все зависит от материалов, использованных в работе.
Как создать свой ковкий станок торсион ? Этот станок используют при закручивании спиралей в виде змейки, созданных из металла.
Инструменты для создания:
- стальной лист;
- балка;
- тиски и элементы для крепежа;
- редуктор, цепь или электромотор;
- болгарка;
- сварка.
Схема действий при создании станка для холодной ковки:
Вот основные способы создания самодельных станков своими руками. Главное - это желание и усиленная работа, тогда все получится. Оборудование и приспособления для работ по холодной ковке можно купить в любом специализированном магазине.





